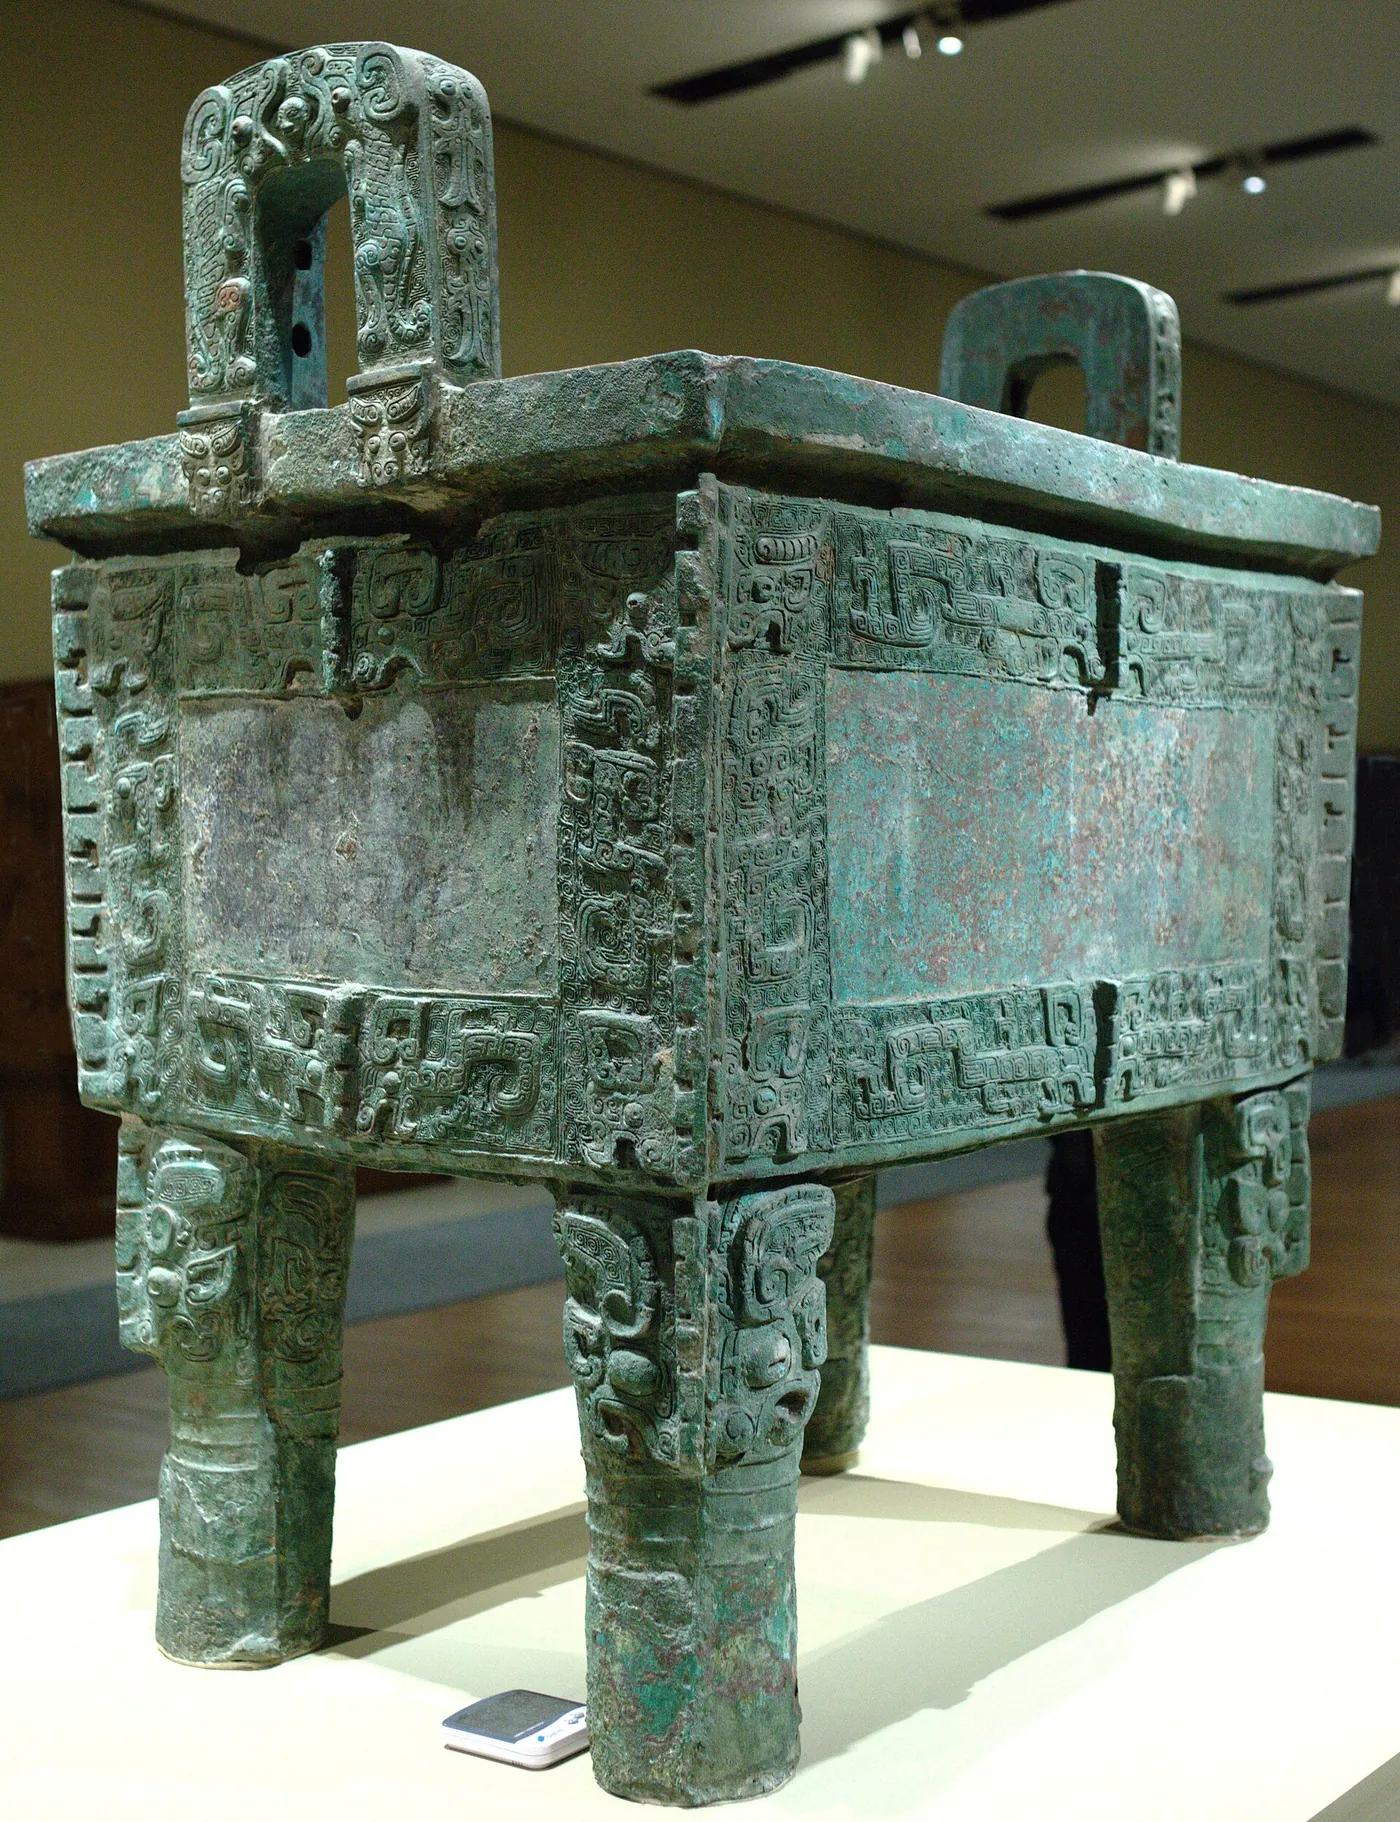
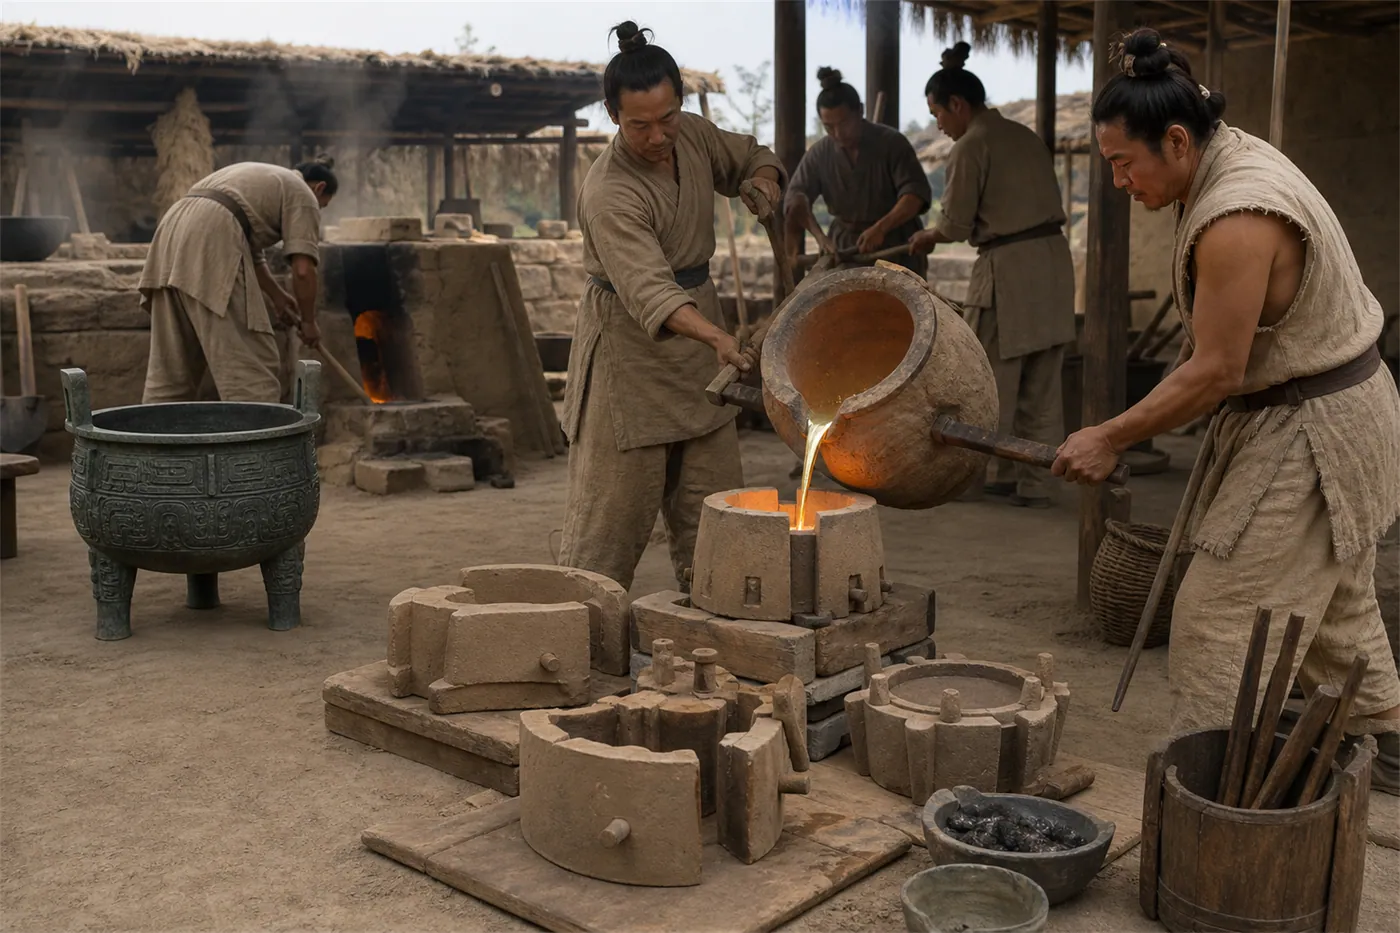
将金属熔为液态、注入范模、冷凝成形的工艺。它随铜的熔炼而生(约公元前四千纪),第一次使金属器的形状不再受锤子所能达到之处的限制,中空、分叉、带纹饰的复杂形体自此可以一次成形,且可凭同一范模反复复制。失蜡法约于前四千纪末出现于近东与印度河流域,商代中国则把块范法推到极致,以数十块陶范拼合浇出重逾八百公斤的青铜方鼎。铸造亦是中国冶铁独走一路的关键:竖炉温度足以得到液态生铁,可直接浇铸农具,比欧洲的高炉早约一千八百年。但铸件性脆,其晶粒粗、内有缩孔,受冲击易沿晶界开裂,故凡吃力之器仍须锻打。
凡铸鼎,唐虞以前不可考。惟禹铸九鼎,则因九州贡赋壤则已成,入贡方物岁例已定,疏浚河道已通,“万世永赖”,故铸之。
—— 宋应星《天工开物·冶铸》(1637)
历史
铸造以熔炼为前提,故其起点晚于锻造约四千年。已知最早的金属范铸出现于公元前四千纪的近东,先是把熔铜倒进开放的石凹槽,得到扁平的斧、凿;继而以双合范扣合浇注,可得两面成形之器。失蜡法进一步解放了器形:以蜂蜡塑出所欲之形,外敷泥料成壳,焙烧使蜡流尽,再注入铜液,蜡的自由度就是器物的自由度。此法在前四千纪已见于近东与南亚;摩亨佐-达罗的“舞女”小铜像(约前2300至前1750年)是印度河流域失蜡铸件的名作。中国走的是另一条路:商代匠人以块范法为主,并把它做到了极致,以数十块刻好纹饰的陶范内外拼合,一次浇成通体饕餮纹的重器;安阳出土的后母戊鼎重达八百余公斤,需数座熔炉同时供液。这套范铸传统直接接住了铁:至迟公元前五世纪,中国的竖炉已能把炉温推到生铁的熔点之上,液态铁水可以像铜一样浇进范里,铸铁农具因此在战国大量普及;欧洲要到 14 世纪才有可用的高炉,18 世纪以焦炭代木炭之后,铸铁才成为桥梁、机床与蒸汽机汽缸的材料。
关联
前因2
后果3
参考文献
- 李约瑟(Joseph Needham)等,《中国科学技术史》第五卷第十一分册·钢铁冶金
- Theodore A. Wertime & James D. Muhly (eds.),The Coming of the Age of Iron
- Robert W. Bagley,Ancient Chinese Bronzes: Casting Technology and Style
- Casting
考据说明证据较充分
- 失蜡法的最早实例(近东、印度河、巴尔干)年代相近,各有主张,孰先孰后尚无定论。
- 商代以块范法还是失蜡法为主,争论由来已久;主流意见认为块范法是商周的主流工艺,失蜡法在中国的确证实例年代较晚。
- “中国比欧洲早约一千八百年掌握生铁铸造”一说,仅指竖炉直接浇铸生铁在确证考古年代上的差距,不涉及冶金技术的全面领先。
- 铸件力学性能劣于锻件是现代冶金学的结论;古代匠人凭经验在锻与铸之间分工,并未以此机理立说。
史论
铸造史最值得一说的,是它如何暴露“技术水平”这个词的空洞。若以“谁先掌握液态金属成形”为尺,中国在冶铁一项上领先欧洲约一千八百年;若以“谁的器物更精”为尺,商代块范法所出的纹饰精度,直到近代机械复制之前无人企及。但这两把尺都量不出后来发生的事:铸铁在欧洲成为工业材料,在中国则长期停在农具与炊器。差别不在会不会铸,而在铸出来的东西被放进了什么样的经济里:18 世纪的英国有煤、有焦炭、有对标准件的持续需求、有肯为一座铁桥付钱的股东。技术史里常被误认为“领先与落后”的,往往是“用途与市场”的差别。另一层是工艺分工的诚实:铸件好看、好复制、成本低,却脆;凡受冲击的部位,如刀刃、犁铧的刃口、车轴,古今中外一律另行锻打或表面处理。中国的炒钢、灌钢,欧洲的可锻铸铁与退火处理,都是同一个问题的不同答案,即怎样把铸造的自由和锻造的韧性装进同一件器物里。